Рефераты по авиации и космонавтике
Рефераты по административному праву
Рефераты по безопасности жизнедеятельности
Рефераты по арбитражному процессу
Рефераты по архитектуре
Рефераты по астрономии
Рефераты по банковскому делу
Рефераты по сексологии
Рефераты по информатике программированию
Рефераты по биологии
Рефераты по экономике
Рефераты по москвоведению
Рефераты по экологии
Краткое содержание произведений
Рефераты по физкультуре и спорту
Топики по английскому языку
Рефераты по математике
Рефераты по музыке
Остальные рефераты
Рефераты по биржевому делу
Рефераты по ботанике и сельскому хозяйству
Рефераты по бухгалтерскому учету и аудиту
Рефераты по валютным отношениям
Рефераты по ветеринарии
Рефераты для военной кафедры
Рефераты по географии
Рефераты по геодезии
Рефераты по геологии
Рефераты по геополитике
Рефераты по государству и праву
Рефераты по гражданскому праву и процессу
Рефераты по кредитованию
Рефераты по естествознанию
Рефераты по истории техники
Рефераты по журналистике
Рефераты по зоологии
Рефераты по инвестициям
Рефераты по информатике
Исторические личности
Рефераты по кибернетике
Рефераты по коммуникации и связи
Рефераты по косметологии
Рефераты по криминалистике
Рефераты по криминологии
Рефераты по науке и технике
Рефераты по кулинарии
Рефераты по культурологии
Курсовая работа: Разработка технологического процесса листовой штамповки
Курсовая работа: Разработка технологического процесса листовой штамповки
ВВЕДЕНИЕ
заготовка штамповка крепеж раскрой
Холодная штамповка – вид обработки металлов давлением, объединяющий ряд процессов, осуществляемых холодной пластической деформацией при помощи различных видов штампов, непосредственно деформирующих метал и выполняющих требуемые операции.
В технологическом отношении холодная штамповка позволяет:
Ø получать детали сложной формы, изготовление которых другими методами весьма затруднительно;
Ø создавать прочные и жесткие, но легкие по своим массовым характеристикам детали при небольшом расходе материала;
Ø получать взаимозаменяемые детали с высокой точностью размеров.
В экономическом отношении преимуществами являются:
Ø экономичность использования материала и небольшой отход;
Ø низкая стоимость изготовления изделий;
Ø высокая производительность.
Разработку технологического процесса листовой штамповки будем вести с помощью системы автоматизированного проектирования «КОМПАС-Штамп», которая реализуется в среде Windows c чертёжно-конструкторского редактора «КОМПАС-График». Система «КОМПАС-Штамп» ориентирована на автоматизацию проектирования штампов для различных операций холодной листовой штамповки и обеспечивает автоматизацию проектирования штампов оригинальных и типовых конструкций.
Система «КОМПАС-Штамп» использует в качестве средства визуализации, воспроизводства, редактирования графической информации чертежно-конструкторский редактор «КОМПАС-График». Проектирование сборочных и деталировочных чертежей штампа ведется в среде редактора «КОМПАС-График» под управлением библиотек проектирования. Проект конструкции штампа формируется конструктором путем выбора составляющих элементов конструкции из вариантов, предлагаемых системой.
1 КОНСТРУКТИВНО – ТЕХНОЛОГИЧЕСКИЙ АНАЛИЗ ЗАГОТОВКИ И ПРОЕКТИРОВАНИЕ ШТАМПА.
1.1 Анализ технологичности детали, выбор заготовки и схемы штамповки
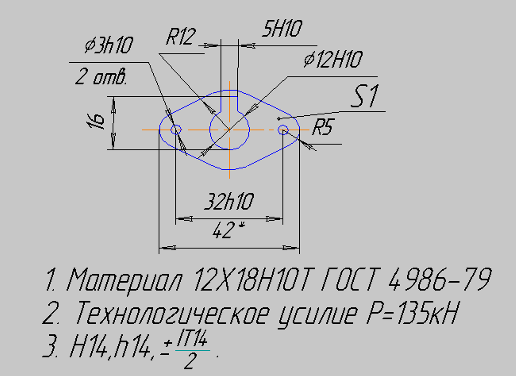
Таблица 1 - Химический состав в % по ГОСТ 4986-79
| Fe | Si | Mn | Cu | Ni | S | C | P | Cr | Ti |
| 0.8 | 2 | 0.3 | 9-11 | 0.02 | 0.12 | 0.035 | 17-19 | 0.6-0.8 |
Таблица 2 - Механические характеристики
|
Временное сопротивление σв, МПа |
Сопротивление срезу tср ,МПа |
Предел текучести σ0,2, МПа |
Относительное удлинениеg,% |
| 520 | 540 | 210 | 39 |
Под технологичностью детали понимают сочетание конструктивных элементов, которые обеспечивают наиболее простое и экономичное изготовление детали при соблюдении технических и эксплуатационных требований [3]:
Ø наименьшее количество и низкая технологичность операций;
Ø отсутствие механической обработки;
Ø увеличение производительности отдельных операций и цеха в целом.
Общие технологические требования к конструкции плоских деталей, полученных вырубкой и пробивкой:
a) необходимо избегать сложных конфигураций с узким и удлиненным вырезами контура и прорезями(b<2S);
b) при применении цельных матриц сопряжения в углах внутреннего контура необходимо выполнять r >0.5S;
c) сопряжение сторон наружного контура выполняется круглыми лишь в случаи вырубки по всему контуру;
d) наименьшие размеры пробиваемых отверстий 0,8S
e) наименьшее расстояние от края отверстия до прямоугольного контура не меньше S для круглых отверстий, не меньше 1,5S, если отверстие параллельно контуру детали.
Анализ параметров технологичности детали:
Ø контур состоит из частей окружностей сопряженных между собой и не является сложным с точки зрения его получения;
Ø радиусы сопряжения в углах внутреннего контура цельной матрицы r>2мм;
Ø наименьшие размеры пробиваемого отверстия больше 0,8S: 0,8*3=2,4мм >1мм;
Ø расстояние от края отверстия до контура детали не меньше 1,5S: 1.5*1=1.5мм;
Таблица 3 - Анализ параметров технологичности
| Показатели технологичности | |||||
| Критерии |
a |
b |
c |
d |
e |
| оценка |
+ |
+ |
+ |
+ |
+/- |
Анализ параметров технологичности детали, предполагаемый метод получения которой – листовая штамповка, показывает, что деталь обладает удовлетворительной технологичностью, следовательно, ее производство в заданных условиях целесообразно на штампе совмещенного действия.
1.2 Выбор рационального раскроя материала
Для определения размеров заготовки необходимо знать размеры перемычек, которые при штамповке детали из полосы необходимы для обеспечения прочности и жесткости. При заданной толщине полосы S=1 и при условии ручной подачи , которая выбирается исходя из экономических соображений m=2мм, n=2мм.
Для получения детали применяют обычный однорядный раскрой полосы (т. к. при двухрядном типе большое количество материала уходит в отход, либо придется производить поворот полосы или делать групповой штамп штампующий одновременно две детали.):
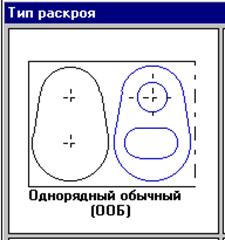
Рисунок 1.2 – Тип раскроя

Рисунок 1.3 - Расположение деталей в полосе
Выберем наиболее рациональный раскрой стандартных размеров листа. Из ряда стандартных размеров листов для штампуемого материала 12Х18Н10Т ГОСТ 4986-79 и заданной толщине листа 1 мм. В качестве критерия оптимальности принимается коэффициент использования материала (КИМ) по рекомендациям [1]:
 (1.1)
где N - количество деталей на листе;
L и В - длина и ширина разрезанного листа; F=527,36мм2- площадь детали.
Выбирается размер листа: 1500 800 мм:
а) Лист 1500 800мм поперечное
расположение полос (рис.1.3а), исходя из формулы (1.1), получаем:
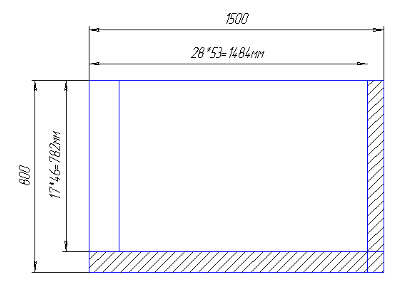
53 полосы по 17 деталей

Рисунок 1.4а – Раскрой листа
б) Лист 1500 800 мм. Продольное расположение
полос (рис.1.3б), исходя из формулы (1.1), получаем:
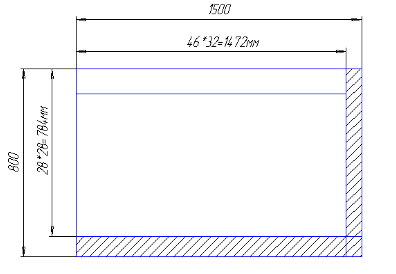
28 полос по 32 детали

Рисунок 1.4 б – Раскрой листа
в) Лист 1500 800 мм. Продольное расположение
полос, а расположение детали под углом, (рис.1.4в)

53 полосы по 23 детали

Рисунок 1.4в – Раскрой листа

Наибольшее количество деталей с
минимальным отходом получим при использовании листа 1500 800 (рис 1.4в) количество
деталей – 1219 при КИМ 0,54.
1.3 Выбор схемы штамповки
Пользуясь рекомендациями [3] выбираем штамп совмещенного действия, исходя из точностных требований. Число переходов для получения детали - один. Готовая деталь получается при вертикальном перемещении матрицы 7. Поступательное перемещение полосы в горизонтальном направлении по направляющим до грибкового упора, обеспечивает необходимое положение заготовки. При высокой точности штамповки преимуществом этого вида штампа является: повышенная производительность, возможность работы на быстроходных прессах, повышенная безопасность производства, дешевизна штампа для деталей простой формы.
1.4 Выбор технологической схемы штампа
Выбираем штамп с направляющими колонками, так как колонки обеспечивают более надёжное направление по сравнению с направляющей плитой.
Отходы от пробивки отверстий удаляется на провал через окно в пуансон – матрице в нижней плите штампа. Отход от вырубки по контуру удаляется в виде остатков полосы вручную.
Из-за сил трения между деталью и рабочими поверхностями штампа, а также из-за напряжения сжатия заготовки, возникающего при пробивке-вырубке под рабочими плоскостями пуансонов, заготовка остается на пуансонах. Чтобы снять ее применяется съёмник. Он снимает заготовку при обратном ходе хвостовика. Выбираем подвижный съемник.
Полоса подается справа налево до грибкового упора. Затем происходит ход пуансона, пробиваются три отверстия, происходит вырубка по контуру. Отходы при пробивке удаляются через провальное окно в пуансон – матрице, деталь после вырубки извлекается пинцетом.
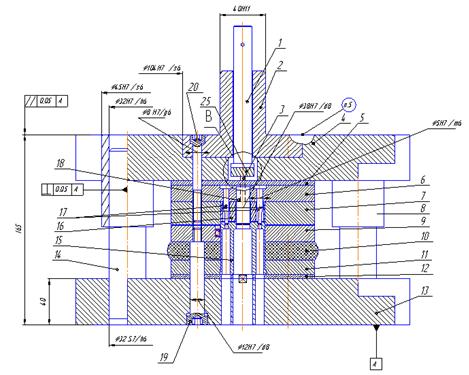
Рисунок 1.5 – Схема штамповки
2. ПРОЕКТИРОВАНИЕ ШТАМПА, ВЫБОР ОБОРУДОВАНИЯ
2.1 Проектирование штампа в системе «КОМПАС-Штамп»
Процесс проектирования штампа средствами системы КОМПАС-Штамп состоит из двух этапов:
1)формирование проекта конструкции штампа;
2)проектирование и формирование чертежей на представленную в проекте конструкцию.
После запуска программы и создания проекта выполняется контрольная прорисовка детали – ключа, а также проектируется рабочая зона, происходит проектирование раскройных планов, построение схемы раскроя (в данном случае – однорядный обычный), контуры размещаются на полосе, после чего выбирается схема штамповки. Всё это делается исходя из следующих соображений.
Работа с системой «КОМПАС-Штамп» осуществляется с помощью использования дерева проектирования путем создания, удаления и редактирования соответствующих пунктов последнего.
Работу над проектом начинаем с создания эскиза штампуемой детали, для этого нажимаем кнопку «Проектирование Эскиз детали, формир.раб.зоны», после чего загружается редактор «КОМПАС-График», где и осуществляем проектирование. При этом соответствующая библиотека, необходимая для работы (РАБОЧАЯ ЗОНА) уже подключена.
С помощью инструментов создания графики создаем эскиз детали в масштабе 1:1 с необходимыми размерами, при этом используя команды «Прямоугольник», «Эллипс», «Собрать контур» и «Эквидистанта» необходимо использовать команду «Разрушить».
Для проектирования рабочей зоны активизируем библиотеку «РАБОЧАЯ ЗОНА» в меню «Сервис». После этого на экране появляется окно, содержащее пункты меню, относящиеся к проектированию рабочей зоны. Пункты, отмеченные знаком «(!)» (например, «Рабочая зона в плане(!)»), обязательны для выполнения.
Проектируемый штамп является разделительным. Пункт «Разделительные операции» содержит следующие операции:
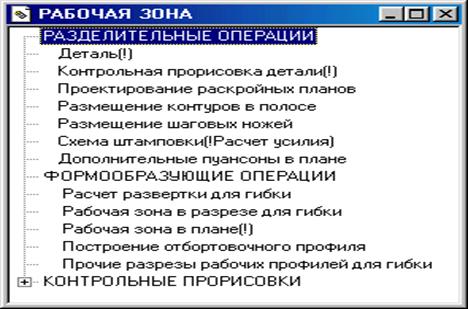
Рисунок 2.1 – Рабочая зона.
2.2 Деталь
Вводим толщину материала (1 мм), марку материала (12Х18Н10Т). Прямоугольной рамкой выделяем эскиз штампуемой детали и подтверждаем ESK. Далее на запрос системы “Вид заготовки” отвечаем “полосовая” и в появившемся меню “Типы перемычек” выбираем для боковых и междетальных перемычек тип “Круг”.
Система автоматически рассчитывает величины перемычек, и они сразу появляются в окне ввода, однако имеется возможность отредактировать их значения, если по каким-то соображениям необходимы другие значения величин перемычек:
междетальная перемычка-2 мм;
боковая перемычка-2мм;
шаг штамповки-34мм;
ширина полосы-28мм;
коэффициент раскроя-0.54.
2.3 Контрольная прорисовка детали
Далее из меню выбираем команду “Контрольная прорисовка детали”. Контрольная прорисовка детали выполняется для того, чтобы проверить правильность вычерчивания детали. Все элементы эскиза детали должны быть прочерчены только один раз.
После выбора команды “Контрольная прорисовка детали” на экране появится фантом эскиза детали со всеми пронумерованными контурами. Зафиксируем фантом на поле чертежа. Количество пронумерованных контуров не должно отличаться от числа вычерченных контуров детали.
2.4 Проектирование раскройных планов.
Выбираем команду “Проектирование раскройных планов”. Выделяем рамкой контуры для штамповки. В слайдовом меню выбираем обычный однорядный тип раскроя. Далее выбираем команду “Построение схемы раскроя”
Данный пункт позволяет задать схему раскроя полосы, причем в системе принимается, что ее подача осуществляется справа налево. После выбора пункта меню «Построение схемы раскроя» на экране появляется фантом штампуемой детали с эквидистантной линией, означающей перемычки между деталями и боковые перемычки. После фиксации схемы раскроя на чертеже на экране высвечивается коэффициент раскроя, рассчитанный по параметрам данного варианта. Заносим параметры раскроя в таблицу при помощи команды “Записать в таблицу параметры раскроя”.
2.5 Размещение контуров на полосе
Если в таблицу раскроев был занесен хоть один вариант раскроя, на экране высвечивается окно со списком всех вариантов раскроя. Выбираем из списка нужный вариант, фиксируем на чертеже фантом рабочей зоны.
2.6 Схема штамповки (!Расчет усилия)
Ось равнодействующей усилий штамповки должна совпадать с осью хвостовика штампа. Иначе возникает перекос штампа, неравномерность зазоров между матрицами и пуансонами, износ направляющих пресса и даже поломка штампа. Центр давления находят из равенства момента равнодействующей моменту усилий относительно одной и той же оси.
Центр давления штампуемого элемента есть центр тяжести контура штамповки. Энергосиловыми параметрами штамповки в данном случае являются усилия штамповки, снятия, проталкивания.
При расчете технологического усилия нужно учитывать усилие вырубки по контуру или пробивки отверстия, если заготовка или отход свободно проваливаются в отверстие матрицы. Учитывается усилие снятия детали или отхода с пуансона, если штамп с подвижным съемником. Учитывается сила проталкивания вырубленной детали или отхода. Для определения требуемого усилия пресса в системе КОМПАС-Штамп все расчетные усилия складываются, а затем полученную величину увеличивают еще на 25%, (т.е. на коэффициент запаса).
Выделяем рабочую зону рамкой, исключая лишние элементы, уточняем параметры раскроя. После этого система показывает геометрический центр рабочей зоны, а также центр давления штампа, через который должен проходить хвостовик штампа и ось штампа. Выбираем центр осей штампа в плане указанием курсора.
По расчетам системы КОМПАС-Штамп получили следующие усилия штамповки для нашего случая изготовления детали:
-усилие штамповки 100,2766кН
-усилие прижима 1,6713 кН;
-усилие снятия 5,7659кН;
-усилие пресса 135 кН.
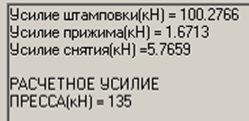
Рисунок 2.2 – Усилие пресса
В действительности в данном случае усилие прижима мало, но есть усилие проталкивания. Усилие снятия не учитывается, т.к. снятие происходит при обратном ходе.
2.7 Дополнительные пуансоны в плане
Так как в проектируемом штампе дополнительные пуансоны не используются, то не выполняем данный пункт меню.
2.8 Проектирование пакета
Система КОМПАС-Штамп позволяет проектировать три варианта пакетов: типовой, стандартный и оригинальный. Выбираем тип проектируемого пакета ТИПОВОЙ, который позволяет изменить в процессе проектирования форму, взаиморасположение деталей и их размеры.
Находясь в дереве проекта, указываем пункт «Пакет», затем «Добавить в пакет». Выбираем «Пакет типовой», нажимаем «Добавить». Нажимаем зелёную кнопку «Пакет типовой», «Добавить в пакет типовой». Добавляем «Пакет штампа с совм. действия», нажимаем кнопку «Добавить». Выделяем «Пакет штампа с совм. действия» и нажимаем кнопку «Проектирование пакета…».

Рисунок 2.3 – Проектирование пакета
ü Проектирование плана верха
Двойным щелчком мыши активизируем строку меню «План низа»
Двойным щелчком мыши активизируем строку меню «Рабочая зона».
Указываем базовую точку для расположения рабочей зоны (У=750, Х=250).
Двойным щелчком мыши активизируем строку «Пакет». Указываем центр плана пакета (смещения центра пакета нет). На экране высвечивается список деталей пакета.
Выбираем курсором деталь из списка – матрица. Форма – прямоугольная, размеры АхВхН=125х100х20 мм, положение – по центру рабочей зоны. Система выводит на экран координаты центра матрицы по осям Х и У (смещения по обеим координатам не будет). Последовательно выбираем из списка деталей пакета пуансонодержатель и верхнюю прокладку, и проделываем аналогичные операции.
ü Проектирование плана низа
Двойным щелчком мыши активизируем строку меню «План низа». Двойным щелчком мыши активизируем строку «Пакет». Указываем центр осей штампа (Х=300, У =250). Дальнейшие действия аналогичны действиям при проектировании деталей пакета на плане верха.
ü Проектирование разреза главного вида.
Двойным щелчком мыши активизируем строку меню «Разрез главного вида». Двойным щелчком мыши активизируем строку «Пакет».
На запрос «Привязка главного вида» указываем курсором точку на вертикальной оси штампа. На запрос «Ось пакета» указываем ось штампа, они совпадают. На экране появится фантом пакета, который перемещаем к точке привязки главного вида и щелкаем левой кнопкой мыши. Проектирование пакета завершено, закрываем библиотеку.
2.9 Проектирование блока
Как ранее было указано, в данном курсовом проекте проектируется блок стандартный.
ü Проектирование блока стандартного:
В проекте в ветку «Блок» добавляем узел «Блок стандартный», в «Блок стандартный» необходимое исполнение блока (по ГОСТ 13112-83), нажимаем кнопку «Проектирование Блока по ГОСТ 13112-83».
ü Проектирование плана низа:
Двойным щелчком мыши активизируем пункт меню «План низа». Выбираем команду «Плиты». На экране появляется фантом плиты, который устанавливаем на чертеже. Выбираем команду «Колонки-втулки». Определяем вид колонок – гладкие по ГОСТ 13118-83 (исполнение 1);вид втулок – ступенчатые по ГОСТ 1312-83. Расположение – одностороннее параллельное. Диаметры колонок выбираем одинаковым (32 мм). Выбираем запрессовку колонок в нижнюю плиту. Втулки по ГОСТ 13121-83 запрессовываются в верхнюю плиту. Выбираем команду «Штыри» и подбираем грузовые винты по ГОСТ 18816-80; количество – 4, М12 .
ü Проектирование разреза главного вида
Двойным щелчком мыши активизируем раздел меню «Разрез главного вида». Выбираем команду «Плиты». На экране появляется фантом плиты, который устанавливаем на чертеже. Выбираем команду «Колонки-втулки».
Устанавливаем систему «Колонки-втулки» на разрезе.
ü Проектирование системы «Колонки-втулки»
Двойным щелчком мыши активизируем пункт меню «План низа (верха)». Выбираем команду «Колонки-втулки». Определяем вид колонок – гладкие по ГОСТ 13118-83 (исполнение 1), вид втулок – ступенчатые по ГОСТ 13121-83. Фиксируем фантом системы на чертеже.
ü Проектирование на разрезе главного вида
Так как параметры системы были определены, то на чертеже разреза главного вида блока появляется фантом колонки с втулкой в разрезе. Фиксируем фантом системы «Колонки-втулки» на разрезе главного вида.
2.10 Выбор пресса
Для выбора пресса добавим в дерево проекта узел «Выбор пресса» и нажимаем кнопку «Проектирование Выбор пресса». На экране появится окно, на котором расположена таблица паспортных данных прессов, из которой по усилию пресса подбираем необходимую марку пресса.
В штампованном производстве сравнительно небольших деталей чаще всего применяются механические прессы, ввиду большого числа ходов ползуна, они отличаются высокой производительностью. К выбираемому прессу предъявляют следующие основные требования:
·
Нужное усилие
штамповки  должно
быть меньше или равно номинальному усилию
 , развиваемому прессом:
 <
 .
· Величина хода ползуна должна соответствовать процессу штамповки. Ход ползуна – это расстояние между одной и той же точкой ползуна в его крайнем верхнем и нижнем положениях.
· Закрытая высота пресса должна соответствовать закрытой высоте штампа.
· Габариты стола и ползуна пресса должны соответствовать размерам штампа, чтобы устанавливать и закреплять штамп, подавать заготовку. Отверстия в столе должны обеспечивать возможность выпадения детали или отходов.
· Число ходов пресса должно обеспечивать высокую производительность работы.
Поскольку  =135кН, то выбираем пресс,
у которого
 =160
кН.
Технические характеристики пресса
усилие пресса P 160 кН
размеры подштамповой плиты L×B 420´280 мм
минимальная закр